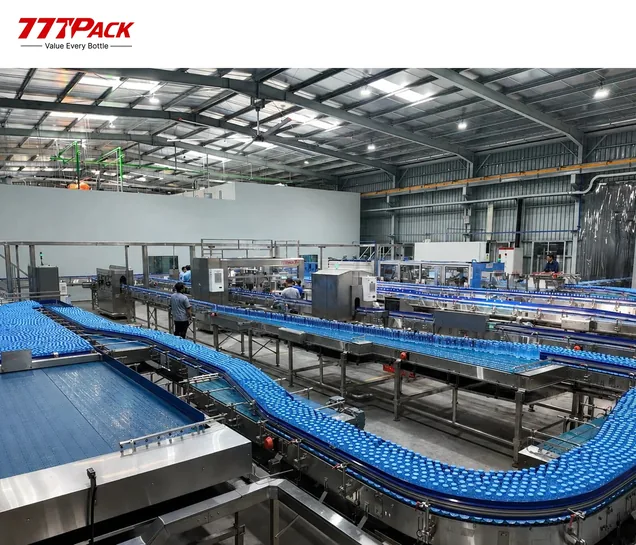
Referensi instalasi konveyor. Rute, titik pemindahan, dan bagian akumulasi mengikuti tata letak lini yang telah disetujui.
Sistem konveyor botol minim tekanan
Hubungkan mesin lini minuman dengan kontrol kecepatan per segmen dan akumulasi rendah gesekan. Sistem mengatur aliran botol dan membatasi peningkatan tekanan antarbotol, sehingga membantu melindungi botol serta label selama pemindahan dan penyanggaan aliran.
Integrasi lini
Posisi dalam lini produksi
Jalur yang disorot menunjukkan cara sistem konveyor ini menghubungkan mesin proses. Sistem ini memindahkan produk di beberapa bagian lini.
Pengolahan air dan Peniupan botol berlangsung lebih awal; Penyusunan palet berlangsung setelah pengemasan.
Geser atau gulir untuk melihat tahap yang terhubung →
Pemindahan dan penyanggaan botol terisi dari keluaran mesin pengisi ke masukan mesin pengemasan. Cakupan bagian akhir ditentukan untuk setiap proyek. Contoh ini tidak berarti setiap koneksi memerlukan konfigurasi konveyor yang sama. Mesin proses ditampilkan sebagai konteks.
Gambaran umum sistem
Sistem konveyor menghubungkan masing-masing mesin menjadi lini produksi yang terkoordinasi. Tugasnya adalah mengalirkan botol pada laju yang diperlukan sambil mengatasi perbedaan sementara antara peralatan hulu dan hilir.
Konsep konveyor botol minim tekanan ini menggabungkan kontrol kecepatan per bagian dengan akumulasi rendah gesekan. Koordinasi antarbagian konveyor membantu membatasi tekanan balik antarbotol serta mengurangi risiko gesekan, benturan, dan botol terjatuh. Kinerja penanganan bergantung pada format botol, berat setelah diisi, kondisi permukaan, pengaturan, dan rute.
Rancang koneksi bersamaan dengan mesin
Perencanaan konveyor dimulai dari posisi mesin dan aliran botol yang sebenarnya. Tentukan titik masuk dan keluar botol pada setiap mesin, lokasi yang memerlukan akumulasi jangka pendek, serta jalur akses yang harus tetap bebas. Konfirmasikan rute konveyor, ketinggian pemindahan, dan urutan operasi secara bersamaan.
Untuk perencanaan seluruh lini, jelajahi lini produksi AMDK, lini produksi jus dan lini minuman berkarbonasi. Layanan tinjauan rekayasa prapenjualan dapat menyesuaikan bagian konveyor dengan peralatan pengisian, pelabelan, dan pengemasan yang dipilih.
Cara kerja pemindahan botol minim tekanan
Pemindahan dan penyanggaan aliran dikoordinasikan dengan mesin yang terhubung.
Manfaat penanganan
Tujuan desain untuk aliran botol yang stabil dan pengoperasian lini yang praktis.
Akumulasi terkendali
Membatasi tekanan balik antarbotolKontrol kecepatan per bagian dan akumulasi rendah gesekan membantu mengelola tekanan yang dapat meningkat saat aliran botol melambat.
Perlindungan botol dan label
Mengurangi gesekan dan ketidakstabilanPemindahan yang lebih mulus serta kondisi pemandu dan kontak yang sesuai membantu mengurangi goresan, benturan, dan risiko botol terjatuh. Konfirmasikan hasil menggunakan botol yang representatif.
Tata letak yang sesuai dengan lini
Rute · Pemindahan · AksesRute dan susunan pemindahan dikonfigurasi berdasarkan posisi mesin, format botol, dan ruang pabrik yang tersedia.
Data konfigurasi dan pemilihan
Spesifikasi akhir mengikuti rentang botol, antarmuka mesin, dan tata letak pabrik Anda.
| Fungsi sistem | Pemindahan botol dan akumulasi bertekanan rendah di antara mesin lini minuman yang dipilih |
|---|---|
| Prinsip kontrol | Kontrol kecepatan per segmen yang dikoordinasikan dengan operasi lini |
| Konsep akumulasi | Penyanggaan rendah gesekan; kapasitas yang dapat digunakan ditentukan berdasarkan botol dan tata letak |
| Format botol | Konfirmasikan bahan, dimensi, bentuk, berat setelah diisi, kekakuan, dan permukaan label |
| Laju produksi yang diperlukan | Tentukan jumlah wadah/jam normal dan puncak untuk seluruh lini |
| Kebutuhan penyangga | Tentukan durasi gangguan yang ingin ditangani dan kondisi operasi |
| Rute konveyor | Panjang, tikungan, ketinggian, titik pemindahan, dan jalur akses yang telah disetujui |
| Antarmuka mesin | Geometri keluaran/masukan, kebutuhan jarak antarbotol, koordinasi kecepatan, dan sinyal |
| Kontrol dan sensor | Sepakati susunan bagian, titik sensor, logika mulai/berhenti, dan respons terhadap gangguan |
| Bahan dan pembersihan | Konfirmasikan permukaan kontak, susunan rantai/sabuk, lingkungan, dan metode pembersihan |
| Daya dan pemasangan | Pasokan listrik, beban terhubung, penopang, dan ruang perawatan mengikuti desain akhir |
| Dasar penerimaan | Botol yang disetujui, kapasitas, kondisi akumulasi, urutan mulai kembali, dan kriteria inspeksi |
Integrasi lini
Pemindahan botol minim tekanan menghubungkan mesin proses di beberapa posisi. Contoh di atas menunjukkan botol PET terisi dari keluaran mesin pengisi ke masukan mesin pengemasan. Jalur merah menandai sistem konveyor; mesin proses ditampilkan sebagai konteks.
Pemindahan botol kosong dengan udara dan pemindahan kemasan jadi atau palet merupakan tugas penanganan yang terpisah. Cantumkan secara jelas apabila diperlukan dalam keseluruhan proyek.
- Keluaran mesin pengisi: Sesuaikan kestabilan botol saat keluar, ketinggian konveyor, dan perilaku operasi/berhenti di hulu. Lihat mesin filling air mineral botol PET.
- Pengeringan dan pencetakan kode: Konfirmasikan geometri pemindahan, kondisi permukaan, dan kebutuhan masukan untuk peralatan pencetakan kode dan penandaan.
- Pelabelan: Sepakati jarak masukan, kestabilan aliran, dan kompatibilitas label/permukaan kontak dengan mesin pelabelan.
- Masukan mesin pengemasan: Konfirmasikan susunan botol dan laju penerimaan mesin pengemas. Koordinasikan area penyangga dengan peralatan pengemasan sekunder yang dipilih.
- Kontrol lini: Dokumentasikan sinyal status yang diperlukan, koordinasi kecepatan per bagian, urutan mulai kembali, dan respons yang disepakati saat area penyangga penuh. Konfirmasikan bagian konveyor yang termasuk dalam cakupan proyek.
Kompatibilitas botol dan label
Sediakan botol yang representatif dan gambar sebelum mengonfirmasi desain konveyor. Aplikasi botol PET dan kaca ditinjau berdasarkan format serta kondisi penanganan yang dipilih.
- Geometri dan kestabilan: konfirmasikan dasar, diameter atau penampang, tinggi, dan perilaku pusat gravitasi pada tingkat pengisian yang direncanakan.
- Berat dan kekakuan: tinjau massa setelah diisi dan kekakuan botol saat menentukan pemandu, pemindahan, kecepatan, dan kondisi akumulasi.
- Label dan permukaan: sertakan bahan label, dekorasi, area yang sensitif terhadap kontak, serta kondisi permukaan basah atau hangat.
- Pergantian format: sepakati pengaturan pemandu, komponen pergantian format, atau pengaturan tersimpan bila ditentukan. Konfirmasikan penyesuaian yang diperlukan untuk setiap format yang disetujui.
Rentang botol akhir dan kondisi operasi menjadi bagian dari kesepakatan teknis serta uji penerimaan.
Perencanaan pembersihan dan perawatan
Inspeksi yang mudah diakses
Periksa titik kontak dan pemindahanRencanakan akses ke rantai/sabuk, pemandu, strip tahan aus, penopang, dan titik pemindahan yang dipilih. Periksa keausan dan kondisi kontak botol selama perawatan rutin.
Pembersihan sesuai desain
Sepakati metode dan frekuensiPilih prosedur pembersihan berdasarkan bahan aktual, lingkungan, dan petunjuk produsen. Konfirmasikan apakah pembersihan basah sesuai untuk konfigurasi yang dipasok.
Pengelolaan pengaturan dan keausan
Pertahankan kondisi yang disetujuiDokumentasikan kecepatan per bagian, pengaturan pemandu, dan perilaku mulai kembali untuk setiap format. Tinjau perubahan ketika botol, label, atau kondisi produksi baru diperkenalkan.
Referensi umum: EHEDG GL 43 — Desain higienis konveyor sabuk untuk industri makanan. Pilih ketentuan pembersihan dan kebersihan sesuai lingkungan operasi aktual.
Pengujian dan penerimaan
Sepakati format botol, kondisi, dan kriteria inspeksi sebelum commissioning.
Pemeriksaan botol dan label
Sampel produksi yang representatifJalankan format botol dan label yang disetujui melalui pemindahan yang direncanakan. Periksa kestabilan, kontak pemandu, gesekan, dan tampilan label.
Kapasitas dan akumulasi
Kondisi operasi yang disepakatiPeriksa kapasitas lini berkelanjutan dan area penyangga yang dapat digunakan pada laju mesin serta kondisi gangguan yang disepakati.
Penghentian dan mulai kembali
Skenario lini terkendaliPeriksa hambatan di hilir, kekosongan pasokan di hulu, dan urutan mulai kembali dengan logika kontrol yang dipilih. Konfirmasikan apa yang terjadi ketika area penyangga mencapai batasnya.
Tata letak dan serah terima
Catatan konfigurasi akhirPeriksa ketinggian, jalur akses, pemandu, penopang, dan antarmuka mesin. Catat pengaturan yang disepakati dan serahkan informasi perawatan serta pengoperasian.
Pertanyaan yang sering diajukan
Prinsip penanganan, penentuan ukuran, kompatibilitas, dan integrasi.
Apa arti pemindahan botol minim tekanan?
Istilah ini menggambarkan pendekatan pemindahan dan akumulasi yang bertujuan membatasi tekanan balik antarbotol. Kontrol kecepatan per segmen dan penanganan rendah gesekan membantu mengatur aliran botol saat bergerak antarmesin. Botol, tata letak, dan pengaturan yang disetujui menentukan perilaku operasi aktual.
Apakah minim tekanan berarti tanpa penggerak atau tanpa gesekan?
Bagian konveyor menggunakan penggerak dan pengaturan kecepatan. Botol tetap dipindahkan melalui kontak mekanis. Minim tekanan mengacu pada pembatasan tekanan akumulasi; istilah ini tidak berarti tanpa gesekan atau konveyor gravitasi tanpa penggerak.
Apakah sistem menjamin tidak ada goresan, botol terjatuh, atau penghentian lini?
Desain ini bertujuan mengurangi risiko tersebut. Bentuk dan kekakuan botol, label, permukaan kontak, pemindahan, pengaturan, serta perawatan memengaruhi hasil. Konfirmasikan kinerja penanganan yang diperlukan menggunakan botol yang representatif dan kondisi pengujian yang disepakati.
Berapa kapasitas penyangga yang saya perlukan?
Mulailah dari laju lini normal/puncak dan gangguan singkat yang ingin ditangani. Kemudian tinjau ukuran botol aktual, tata letak, dan pola operasi. Kapasitas akumulasi yang dapat digunakan dikonfirmasi untuk susunan yang dipilih; mesin hilir yang berhenti tidak dapat ditangani dengan penyanggaan tanpa batas waktu.
Ukuran botol dan kecepatan produksi apa yang tersedia?
Rentang botol dan laju produksi ditentukan untuk proyek. Kirim gambar/sampel botol, berat setelah diisi, detail label, dan jumlah wadah per jam normal/puncak. Tidak ada satu rentang format atau kapasitas tetap yang berlaku untuk semua tata letak konveyor.
Apakah sistem ini sama dengan konveyor udara untuk botol kosong?
Tidak. Halaman ini membahas pemindahan dan akumulasi botol berpenggerak mekanis antarmesin dalam lini. Pemindahan botol PET kosong dengan udara merupakan sistem berbeda, yang umumnya menggunakan aliran udara terarah dan penopang cincin leher. Tentukan cakupan tersebut secara terpisah jika diperlukan.
Apakah sistem dapat dihubungkan ke mesin yang sudah ada?
Integrasi dengan lini yang ada dapat ditinjau menggunakan detail keluaran/masukan mesin aktual, ruang yang tersedia, dan antarmuka kontrol. Sediakan ketinggian, geometri pemindahan, kecepatan operasi, dan gambar tata letak. Layanan tinjauan prapenjualan kami dapat mengidentifikasi antarmuka yang diperlukan.
Apakah botol PET dan kaca dapat menggunakan pengaturan yang sama?
Jangan menganggap satu pengaturan cocok untuk setiap format. Konfirmasikan bahan, berat setelah diisi, bentuk botol, kestabilan, serta kondisi label/kontak. Sepakati rentang yang disetujui dan penyesuaian yang diperlukan saat pergantian format.
Fitur pembersihan, bahan, dan kontrol apa yang disertakan?
Hal tersebut ditentukan dalam spesifikasi akhir. Konfirmasikan permukaan kontak, sistem rantai/sabuk, kebutuhan pelumasan bila berlaku, metode pembersihan, kontrol per bagian, sensor, dan sinyal mesin. Merek komponen dan spesifikasi listrik mengikuti konfigurasi yang disepakati.
Apa yang perlu saya kirim untuk mendapatkan penawaran?
Sediakan tata letak pabrik, posisi mesin dan ketinggian koneksi, gambar/sampel botol, berat isi, jenis label, target kapasitas, kebutuhan penyanggaan yang direncanakan, serta utilitas yang tersedia. Tentukan mesin dan bagian konveyor yang harus disertakan. Minta tinjauan tata letak konveyor.
Layanan proyek
Manufaktur dan integrasi lini
Pembuatan peralatan inti, koordinasi mesin pendukung, dan integrasi seluruh lini dikelola sebagai satu sistem untuk mengurangi risiko antarmuka sebelum pengiriman.
FAT dan inspeksi kualitas
Pemeriksaan proyek sebelum pengemasan dan pengiriman.
Pemasangan dan commissioning
Penyiapan di lokasi, pengujian, dan pelatihan operator.
Dukungan lokal di Indonesia
Koordinasi lokal untuk layanan dan suku cadang.
Hubungkan mesin Anda dengan tata letak konveyor yang sesuai
Kirim rentang botol, laju lini, dan denah pabrik agar rute pemindahan, area akumulasi, serta antarmuka mesin dapat ditinjau secara bersamaan.