Studi kasus AMDK · Bandung, Indonesia
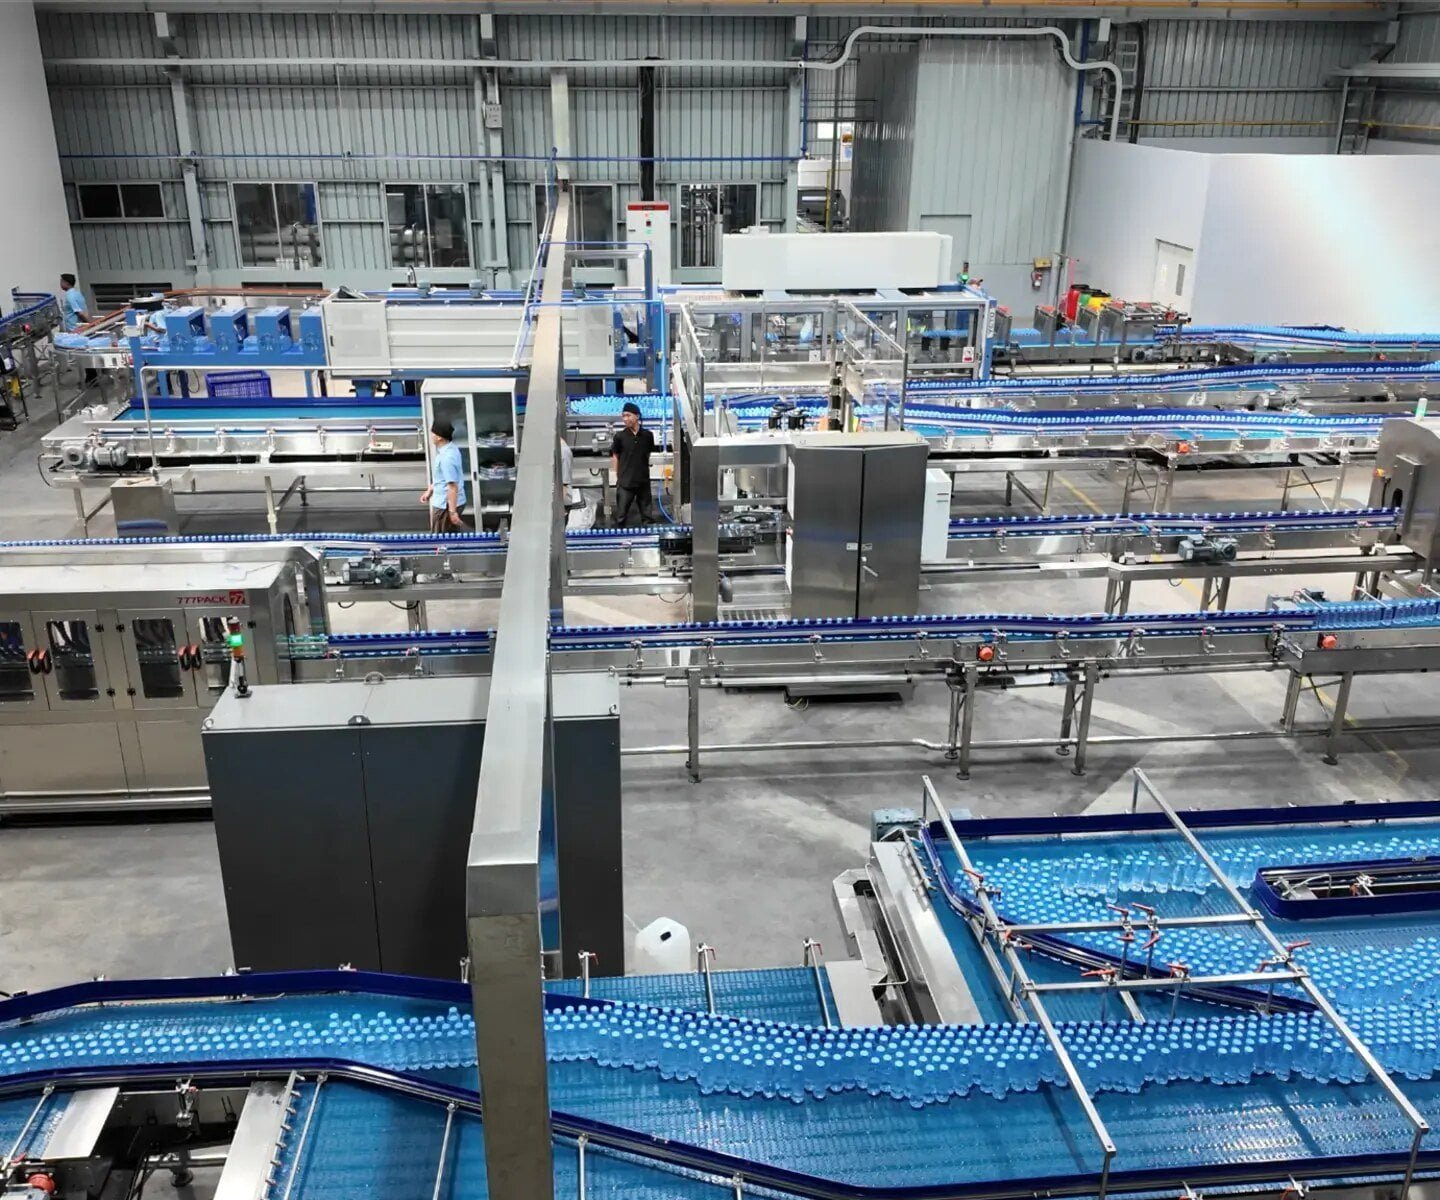
Lini produksi AMDK 33.000 BPH dengan Combi-Block
Ekspansi pabrik AMDK di Bandung untuk botol PET ringan 250 mL. Studi kasus ini mengikuti proses dari penyetelan Combi-Block hingga pengujian produk jadi.
- Kapasitas nominal
- 33.000 BPH
- Format botol
- PET 250 mL
- Leher botol
- 29/25
- Berat preform
- 6,7 g
- Tingkat kelulusan mutu
- 90%
- Durasi pengujian
- 3 hari × 8 jam
01 · Uji tiup di proyek Bandung
Bagaimana Combi-Block disetel untuk botol PET ringan?
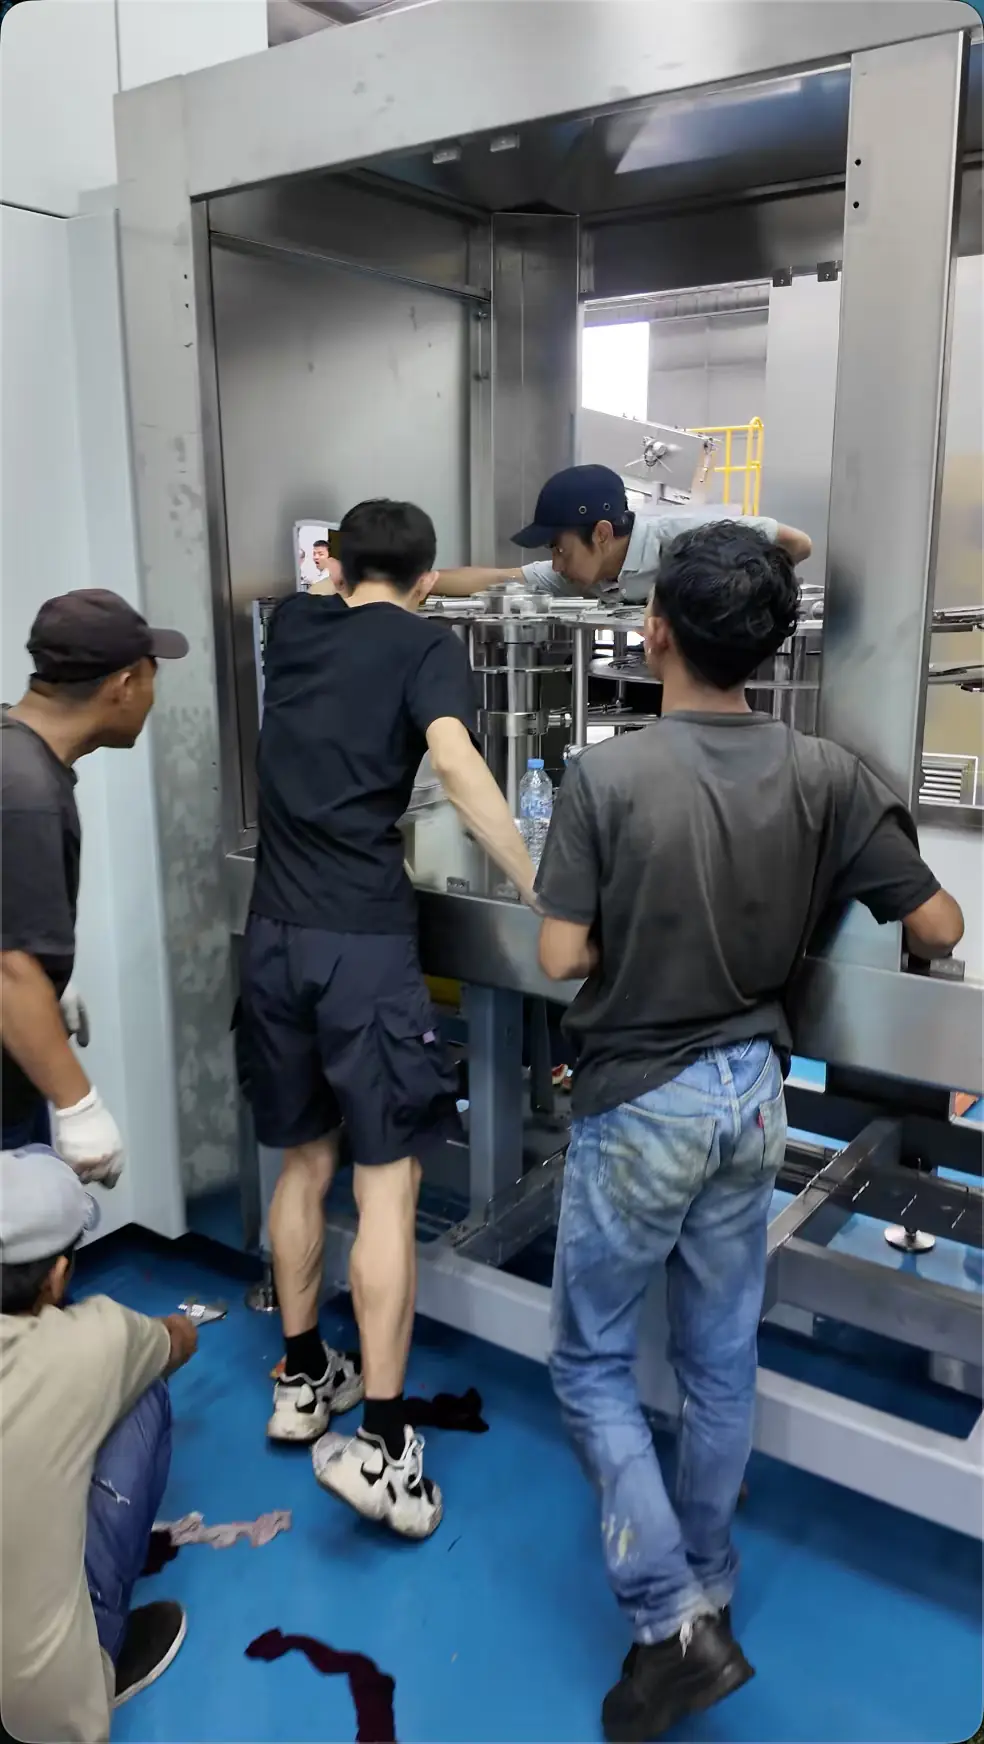
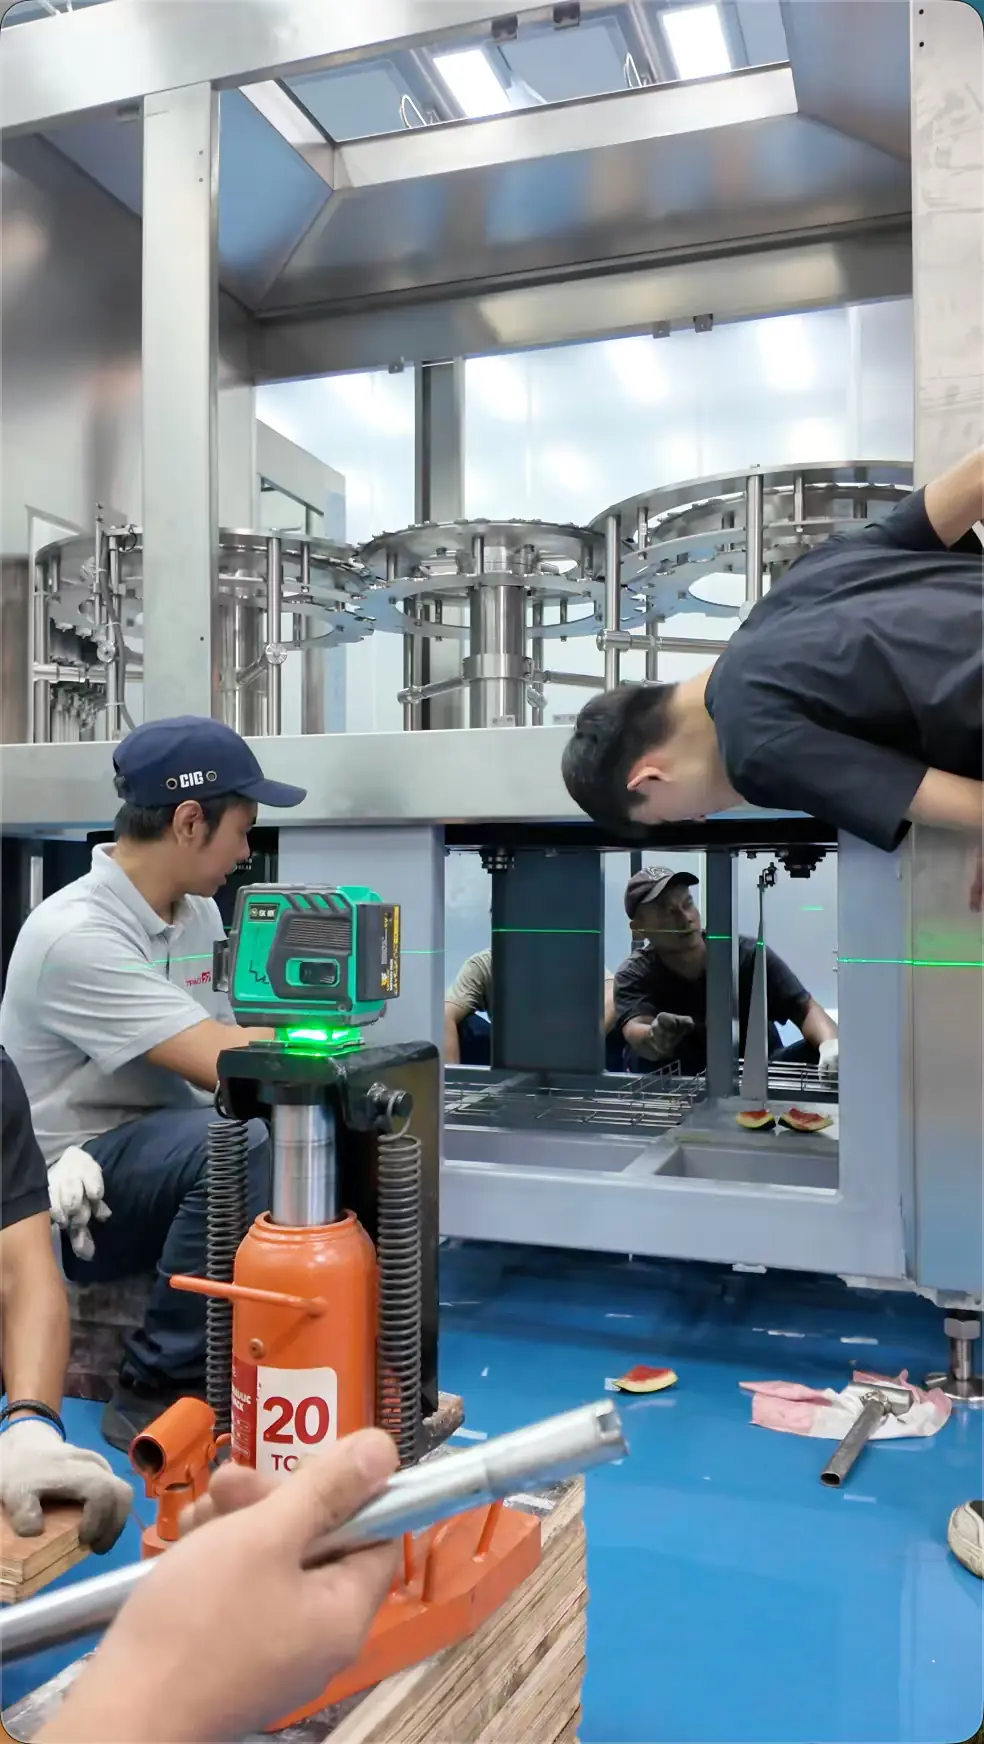
Tim menguji proses peniupan, suhu, dan rasio peregangan preform. Salah satu setelan terpenting pada proyek ini adalah suhu di area cincin penyangga preform (support ring).
- 01
Suhu terlalu tinggi
Preform tersangkut saat masuk ke mesin.
- 02
Suhu terlalu rendah
Dasar botol tampak putih setelah ditiup.
- 03
Setelan yang sesuai
Tim mengulang uji tiup hingga preform masuk dengan lancar dan dasar botol terbentuk dengan baik.
02 · Ekspansi dan konfigurasi
Mengapa pelanggan kembali memilih Combi-Block?
Pelanggan sudah mengoperasikan satu unit Combi di pabriknya. Saat menambah kapasitas produksi, pelanggan kembali memilih Combi berdasarkan pengalaman mereka menekan biaya produksi per botol pada volume tinggi.
Lini baru ini dikonfigurasi untuk spesifikasi pelanggan, yaitu botol PET ringan 250 mL berleher pendek 29/25 dengan preform 6,7 g. Menurut pelanggan, botol ringan berleher pendek ini juga cocok diproduksi dengan Combi berkecepatan tinggi. Combi-Block membentuk botol dari preform, mengisi air, dan memasang tutup dalam satu unit.
Alur Lini Proyek
Peralatan yang Digunakan pada Lini Produksi Ini
Geser atau gulir untuk melihat semua tahapan →
Tautan pada diagram membuka kelompok peralatan atau detail inspeksi pada proyek ini.
03 · Sinkronisasi lini
Bagaimana mesin hilir mengikuti laju Combi-Block?
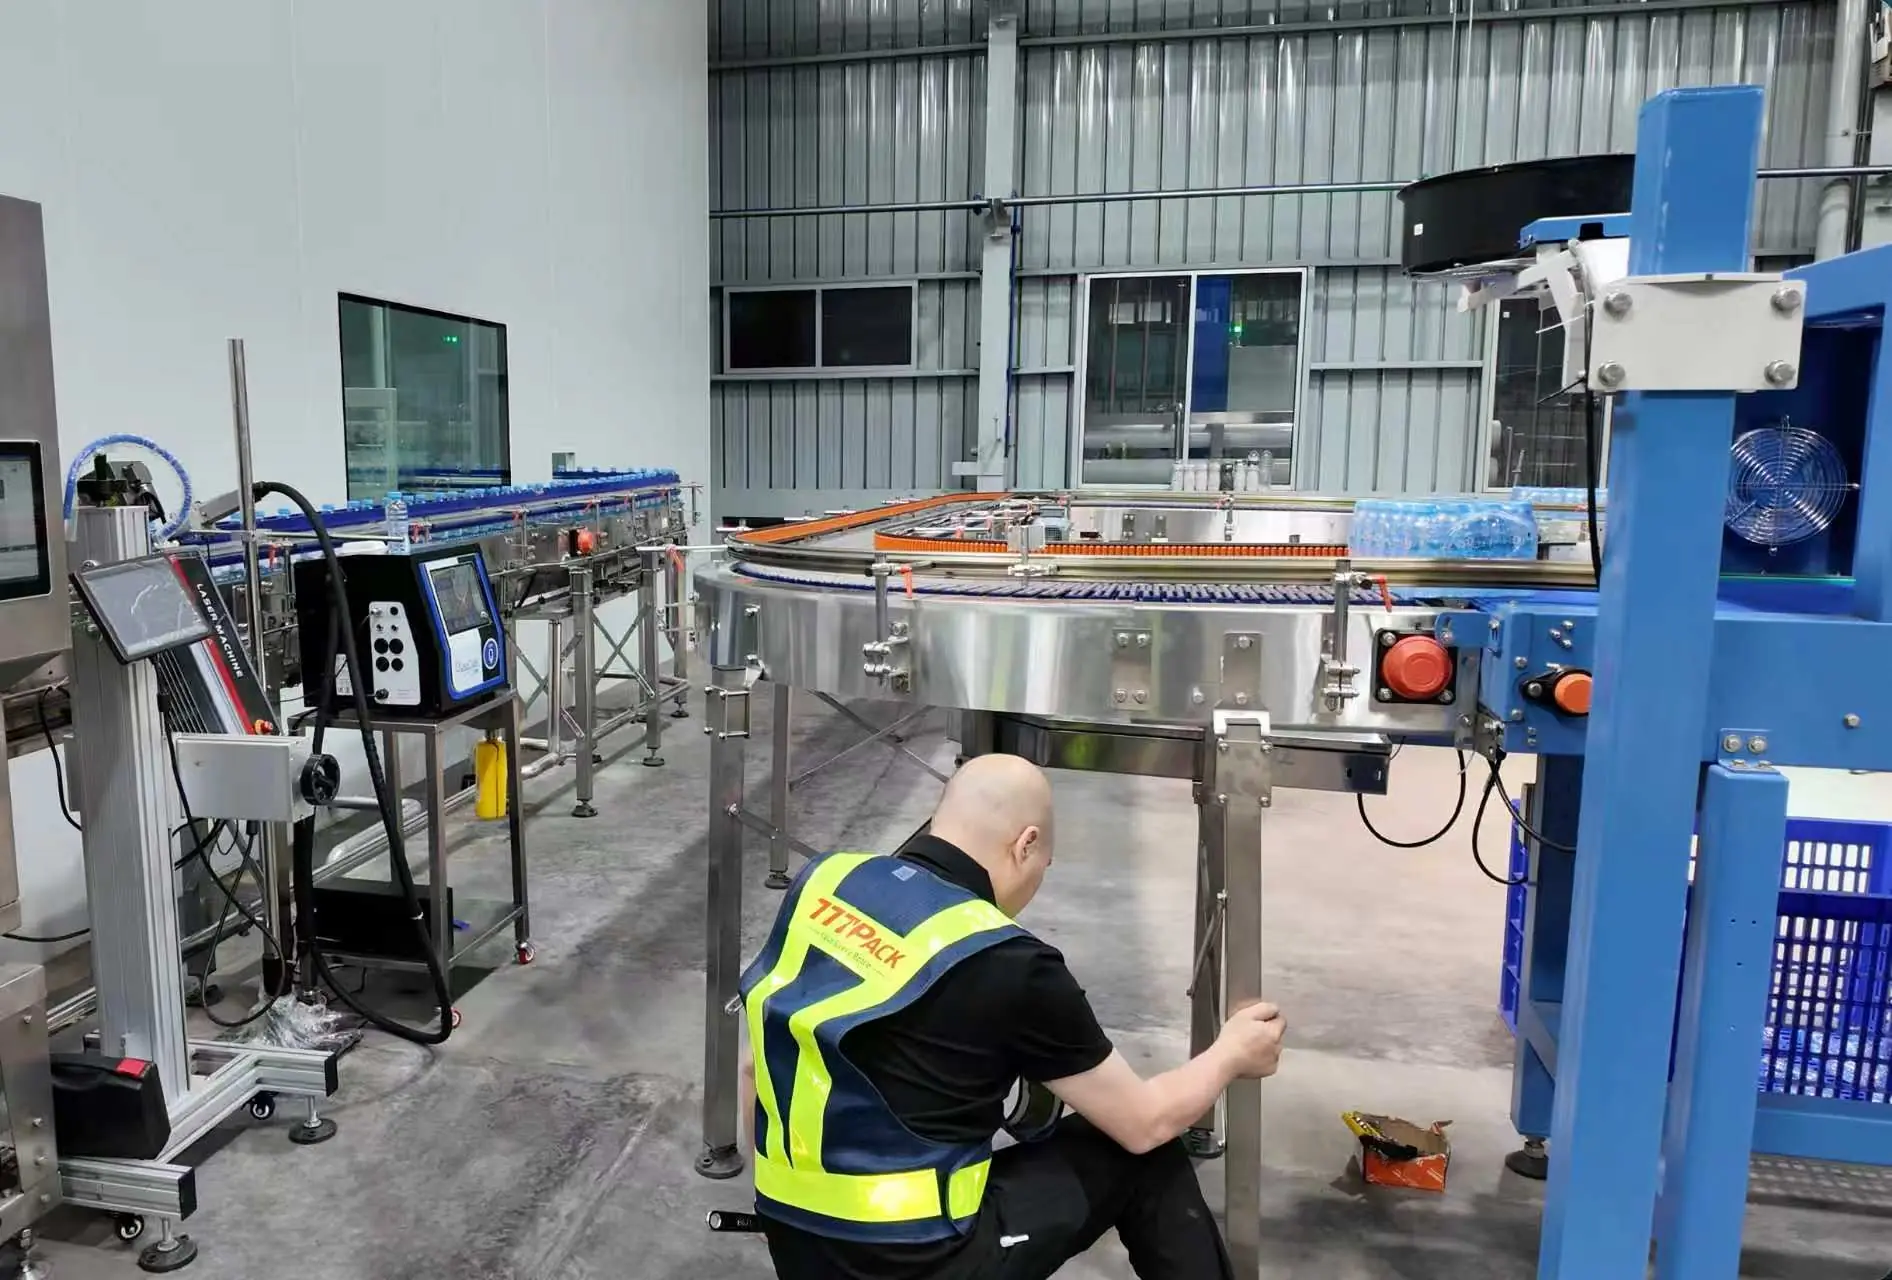
Tata letak konveyor dan meja akumulasi dinamis (buffer) membantu menjaga aliran botol antarmesin. Meja ini menampung botol sementara ketika laju antarmesin berbeda. Kelancaran lini tetap bergantung pada kestabilan tiap mesin.
- Mesin pelabel
- Pengemas film susut
- Paletiser
Ketiga kapasitas dibandingkan dalam botol per jam untuk format 250 mL. Cadangan ini membantu mesin hilir mengikuti laju produksi sekaligus menangani botol yang sempat tertampung di meja akumulasi.
04 · Kontrol kualitas
Apa saja yang diperiksa sebelum botol dikemas?
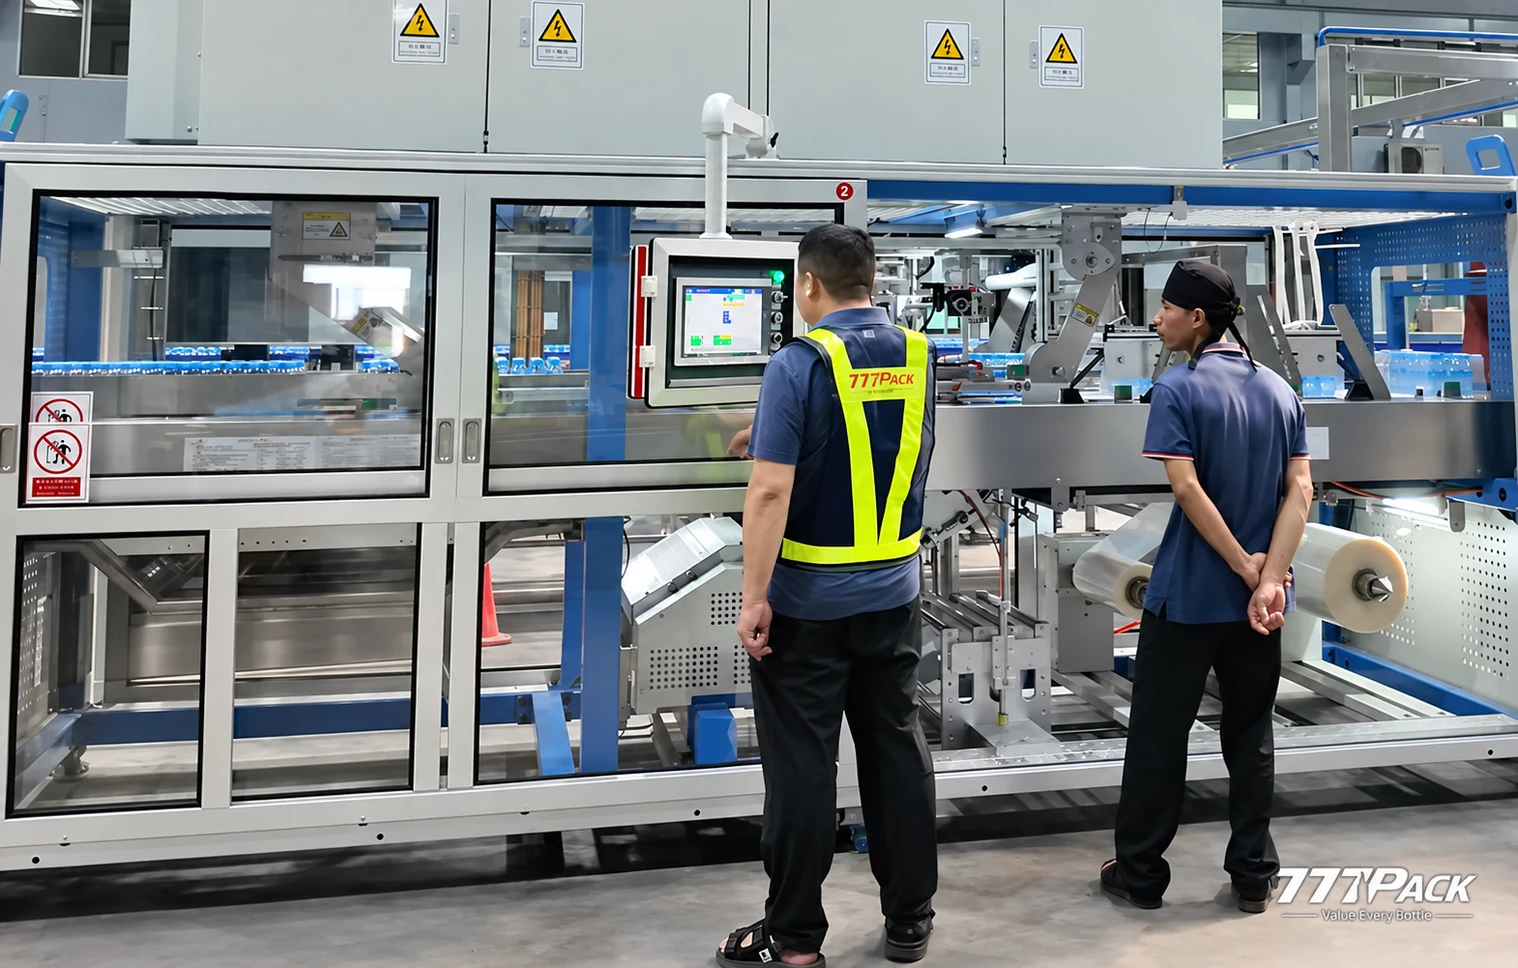
Setiap botol melewati mesin inspeksi 3-in-1 untuk pemeriksaan kode cetak, tutup, dan level pengisian. Setelah pelabelan, botol melewati mesin inspeksi label tersendiri sebelum masuk ke pengemas film susut.
Inspeksi 3-in-1
Kode cetak, tutup botol, dan level pengisian.
Pengeringan dan pelabelan
Permukaan botol dikeringkan dengan udara sebelum label dipasang.
Inspeksi label
Hasil pelabelan diperiksa sebelum pengemasan.
05 · Hasil pengujian proyek
Bagaimana tingkat kelulusan mutu 90% dihitung?
Lini diuji selama 8 jam per hari selama 3 hari. Sebanyak 90% dari seluruh botol yang diproduksi selama pengujian memenuhi kriteria mutu produk jadi.
Dasar perhitungan. Jumlah botol yang memenuhi kriteria mutu dan tercatat di keluaran paletiser dibagi jumlah seluruh botol yang diproduksi selama pengujian, lalu dikalikan 100%.
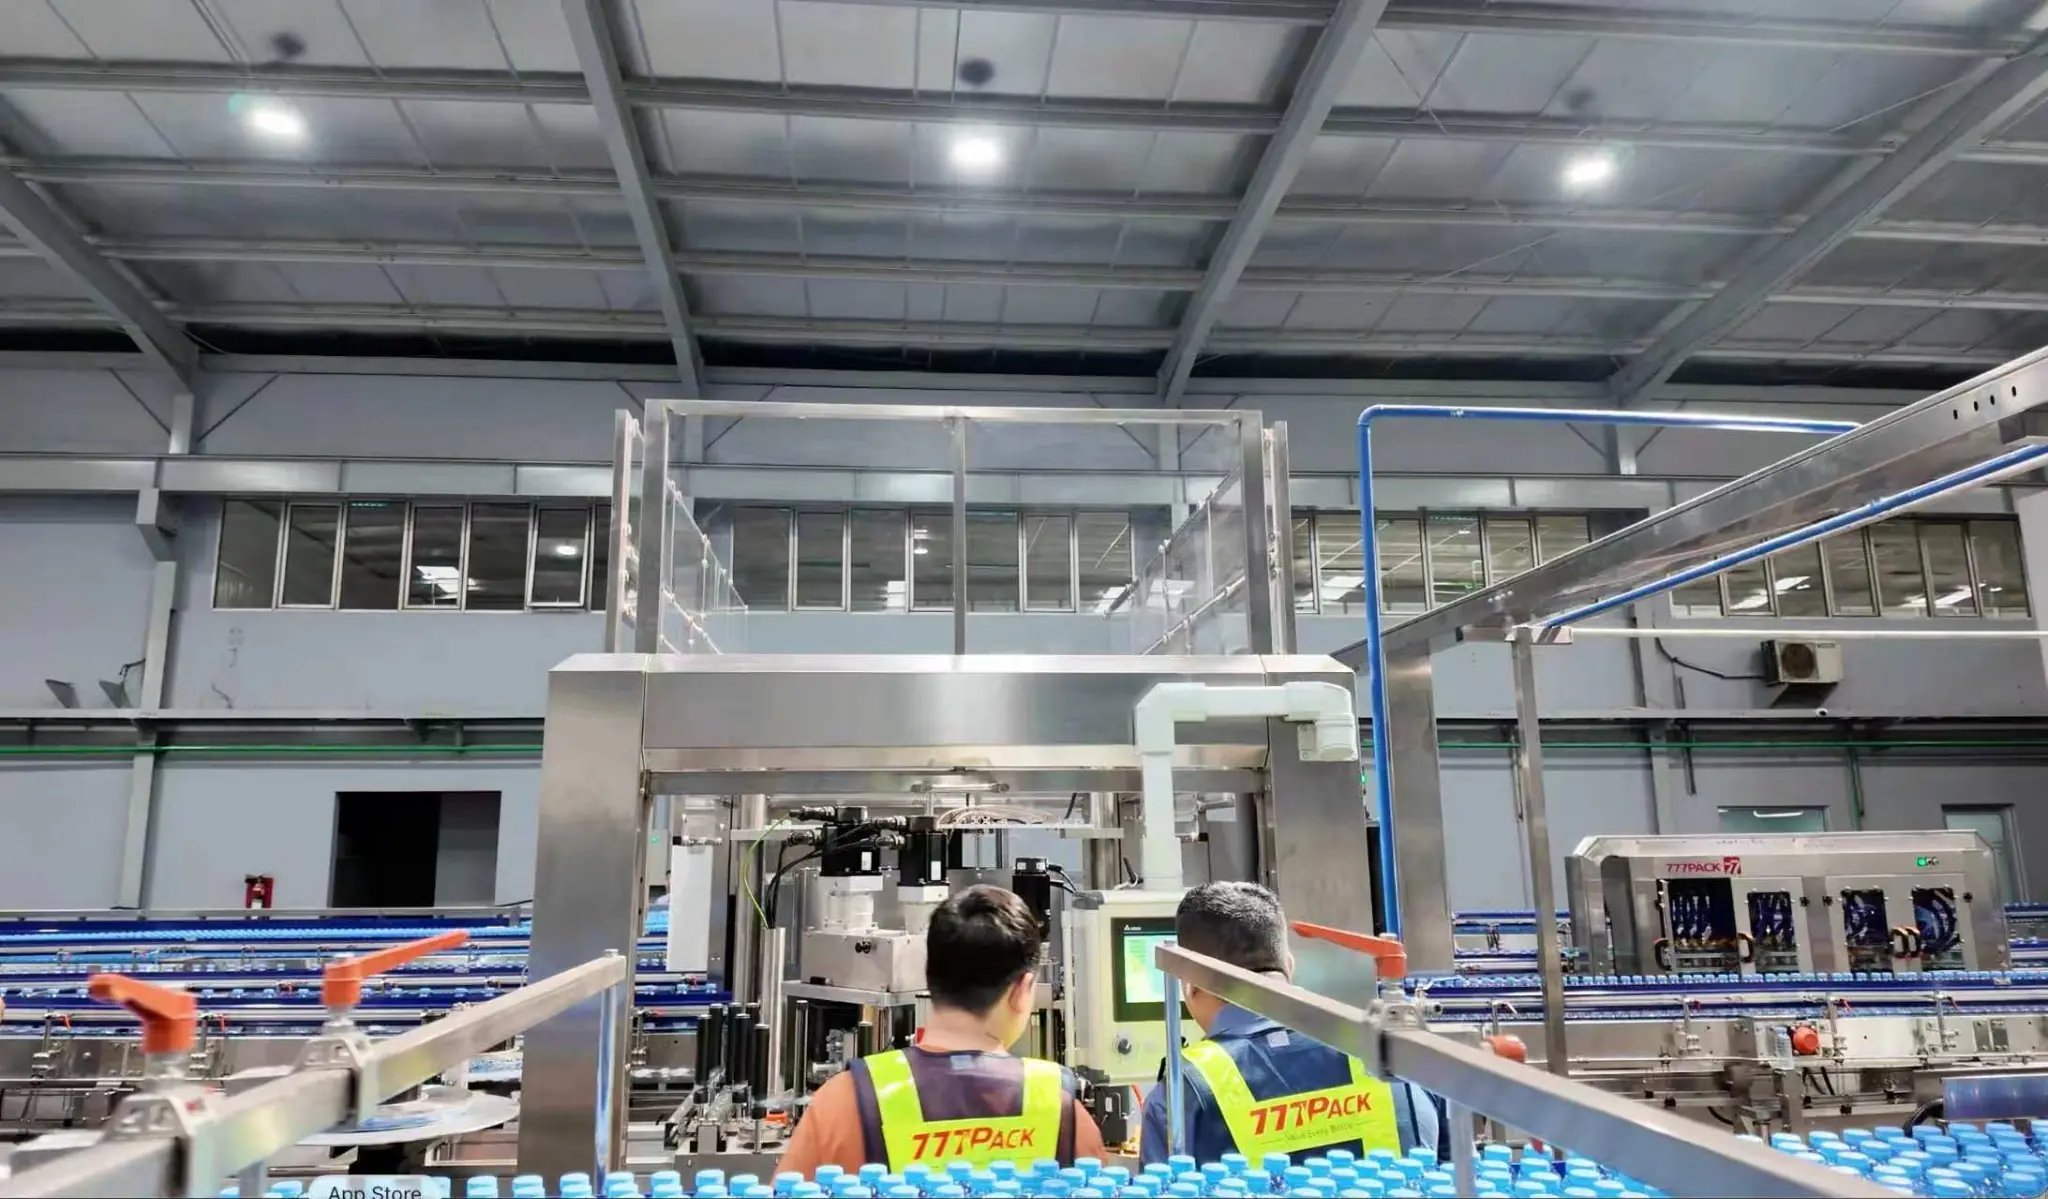
Video Pengoperasian
Lihat lini saat beroperasi.
Rekaman pengoperasian memperlihatkan kondisi yang tidak dapat dijelaskan oleh spesifikasi saja.
Merencanakan lini AMDK serupa?
Siapkan gambar botol dan tutup, target produksi, jumlah botol per pak, serta denah pabrik untuk pembahasan awal.