Panduan Teknis AMDK
Cara Kerja Lini Produksi AMDK dari Air Baku hingga Pengemasan
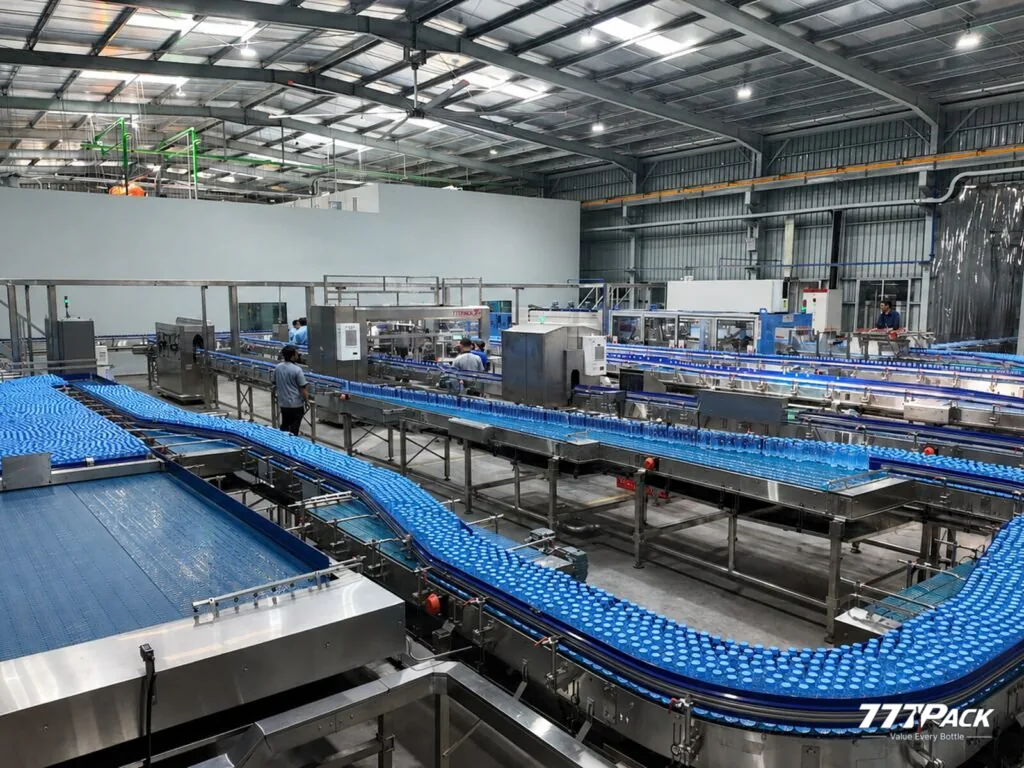
Lini produksi air minum dalam kemasan (AMDK) mengolah air baku, menyiapkan botol, lalu mengisi, menutup, memeriksa, dan mengemasnya untuk dikirim. Untuk menentukan susunan mesin AMDK, mulai dari hasil uji air baku, kategori produk, ukuran botol, dan target jumlah botol yang lolos pemeriksaan per jam.
Menurut Susenas Maret 2025, 45,65% rumah tangga Indonesia menggunakan air kemasan bermerek atau air isi ulang sebagai sumber utama air minum. Angka BPS ini menggabungkan kedua sumber tersebut (rujukan 1). Untuk merencanakan produksi AMDK, gunakan data pesanan dari saluran penjualan yang akan dilayani. Pesanan botol kecil dari distributor, kontrak maklon untuk merek lain, dan pengiriman botol 15 L masing-masing membutuhkan kapasitas dan cara pengemasan yang berbeda.
Bagaimana alur produksi AMDK dari air baku sampai siap kirim?
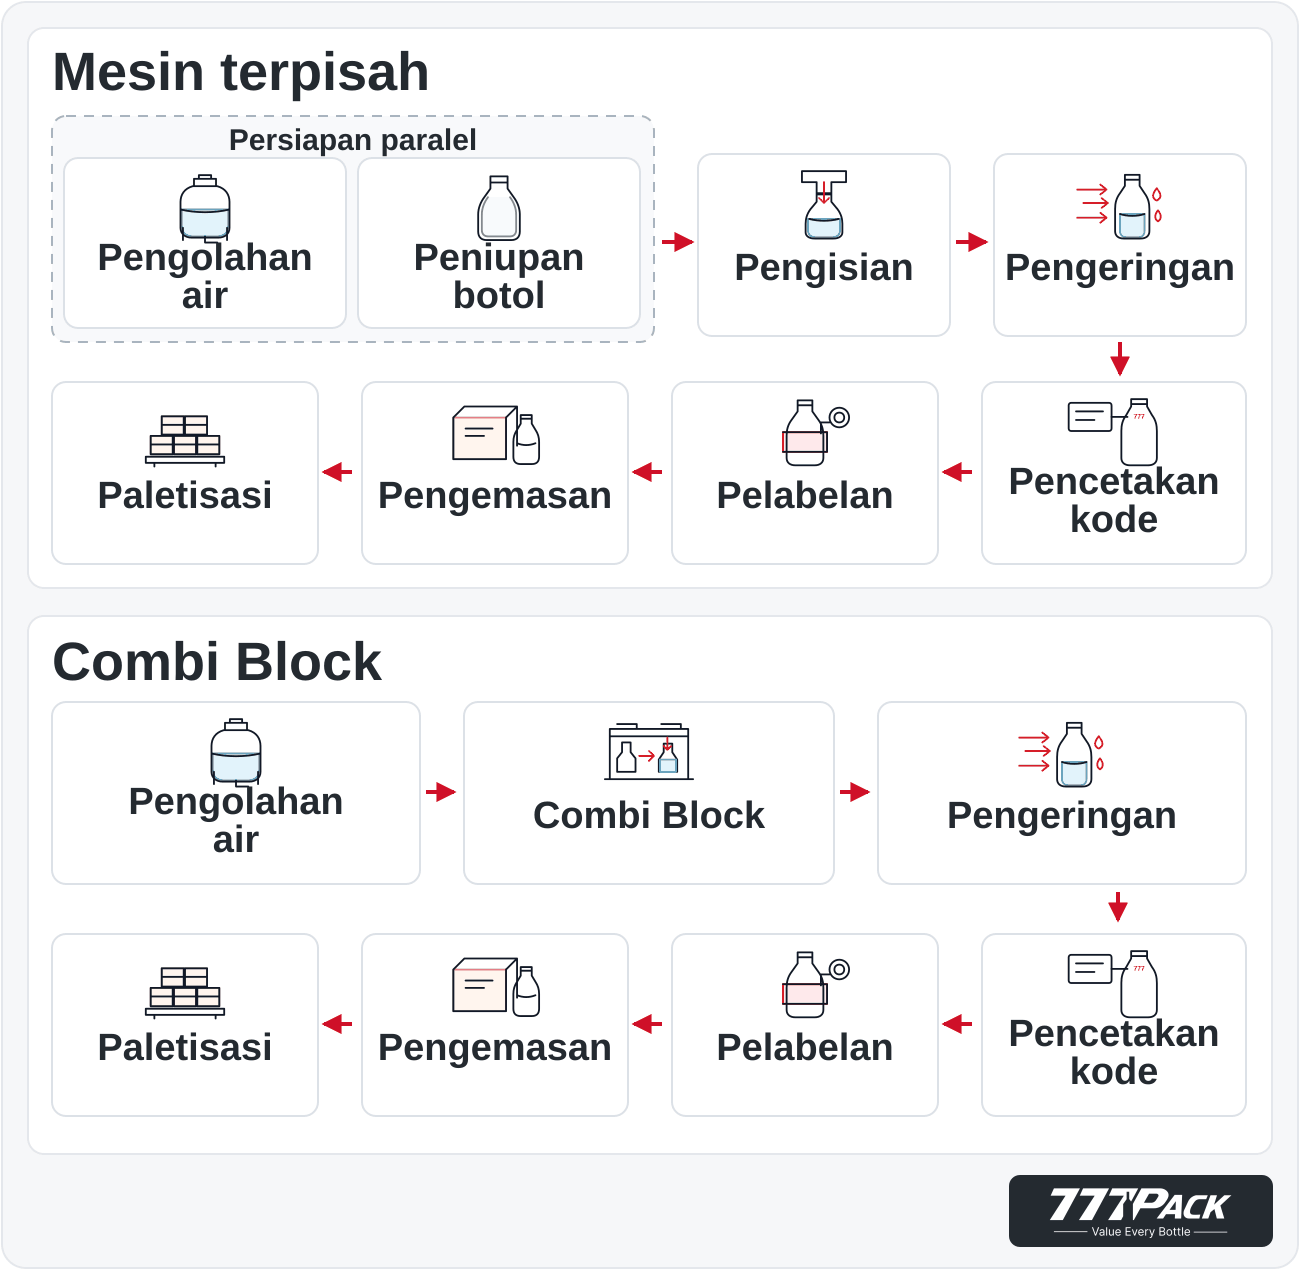
Di awal lini, pengolahan air dan penyiapan botol dapat berjalan bersamaan. Kedua alur bertemu di mesin pengisian. Pada lini botol PET kecil, botol yang sudah ditutup biasanya diberi kode produksi, dilabeli, diperiksa, lalu dikemas untuk dikirim. Urutan bisa disesuaikan dengan bentuk botol, jenis label, dan metode pemeriksaan. Pada salah satu lini 15 L di Bandung, misalnya, label dipasang saat botol masih kosong.
Bagaimana air baku diolah sebelum masuk ke mesin pengisian?
Mulailah dengan menguji sampel dari sumber air yang akan dipakai pabrik. Jika mutu atau debit sumber berubah menurut musim, masukkan variasi itu saat menentukan kapasitas dan susunan pengolahan. Kekeruhan, parameter mikrobiologi, dan kandungan zat terlarut membantu menentukan tahap penyaringan serta metode disinfeksi yang dibutuhkan.
Dalam perencanaan usaha di Indonesia, OSS mencantumkan industri air kemasan pada KBLI 11051. Kategori produk juga memengaruhi rancangan lini. Permenperin No. 62 Tahun 2024 membedakan fasilitas minimum untuk air mineral dan air demineral. Untuk air mineral, fasilitasnya mencakup pengambilan dan penampungan air baku, filtrasi, disinfeksi, pembersihan kemasan primer, pengisian, penutupan, dan pengemasan. Untuk air demineral, diperlukan juga peralatan demineralisasi (rujukan 2–3).
Reverse osmosis (RO) merupakan salah satu pilihan teknologi untuk mengurangi zat terlarut. Pemilihannya mengikuti kategori produk dan hasil uji air baku. Jika air mineral atau air demineral diproses dengan ozon, BPOM menyebutkan uji bromat dalam hasil pengujian kesesuaian mutu yang menyertai SPPT SNI pada saat registrasi (rujukan 4).
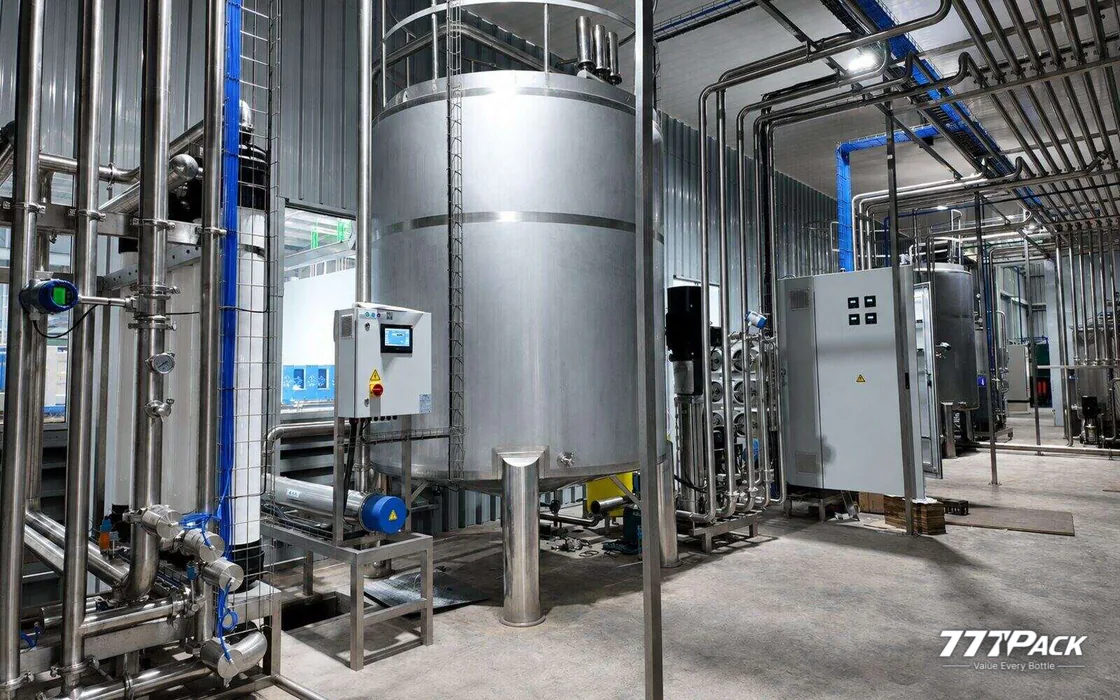
Video pengolahan air dengan UF dan RO
Video ini memperlihatkan salah satu instalasi yang menggunakan ultrafiltrasi (UF) dan RO sebelum air dialirkan ke pengisian.
Bagaimana botol PET disiapkan untuk pengisian?
Pabrik dapat membeli botol jadi atau membentuknya dari preform PET. Jika botol dibuat sendiri, mesin blowing memanaskan preform dan membentuknya di dalam cetakan. Untuk memilih konfigurasi, bandingkan volume pesanan per ukuran botol, ruang penyimpanan, ketersediaan udara bertekanan, serta waktu yang dibutuhkan untuk mengganti cetakan dan komponen penanganan botol.
| Konfigurasi | Alur botol | Yang perlu dicek |
|---|---|---|
| Membeli botol jadi | Botol dari pemasok masuk ke tahap penyiapan sebelum diisi. | Ketersediaan ukuran, biaya kirim, ruang simpan, dan kebersihan botol selama penanganan. |
| Mesin blowing dan filling terpisah | Botol dibuat dari preform lalu dipindahkan ke mesin pengisian, misalnya dengan konveyor udara. | Kapasitas masing-masing mesin, kebutuhan penyangga botol, dan waktu pergantian ukuran. |
| Blow-fill-cap combi | Pembentukan, pengisian, dan penutupan botol digabung dalam satu mesin. | Kecepatan yang bisa dicapai untuk setiap format botol serta kesiapan mesin di bagian pengemasan. |
Pada proyek Bandung untuk botol 250 mL, mesin combi menggabungkan tiga tahap tersebut pada lini berkapasitas nominal 33.000 botol per jam. Pada proyek maklon 700 mL, mesin blowing terpisah memasok botol melalui konveyor udara ke mesin pengisian, dengan kapasitas nominal lini 15.000 botol per jam. Untuk produksi maklon, rencanakan pergantian ukuran atau label sesuai pesanan dan periksa ketentuan Sertifikat SNI untuk tiap pemberi maklun (rujukan 3).
Bagaimana botol diisi, ditutup, dan diperiksa?
Pada mesin filling air mineral tipe tiga dalam satu, botol dibilas, diisi, lalu ditutup dalam satu unit. Setelah penutupan, pemeriksaan di lini dapat mencakup posisi tutup, tinggi permukaan air, dan keterbacaan kode produksi. Pemeriksaan mutu air tetap dilakukan melalui pengambilan sampel dan pengujian sesuai kategori produk.
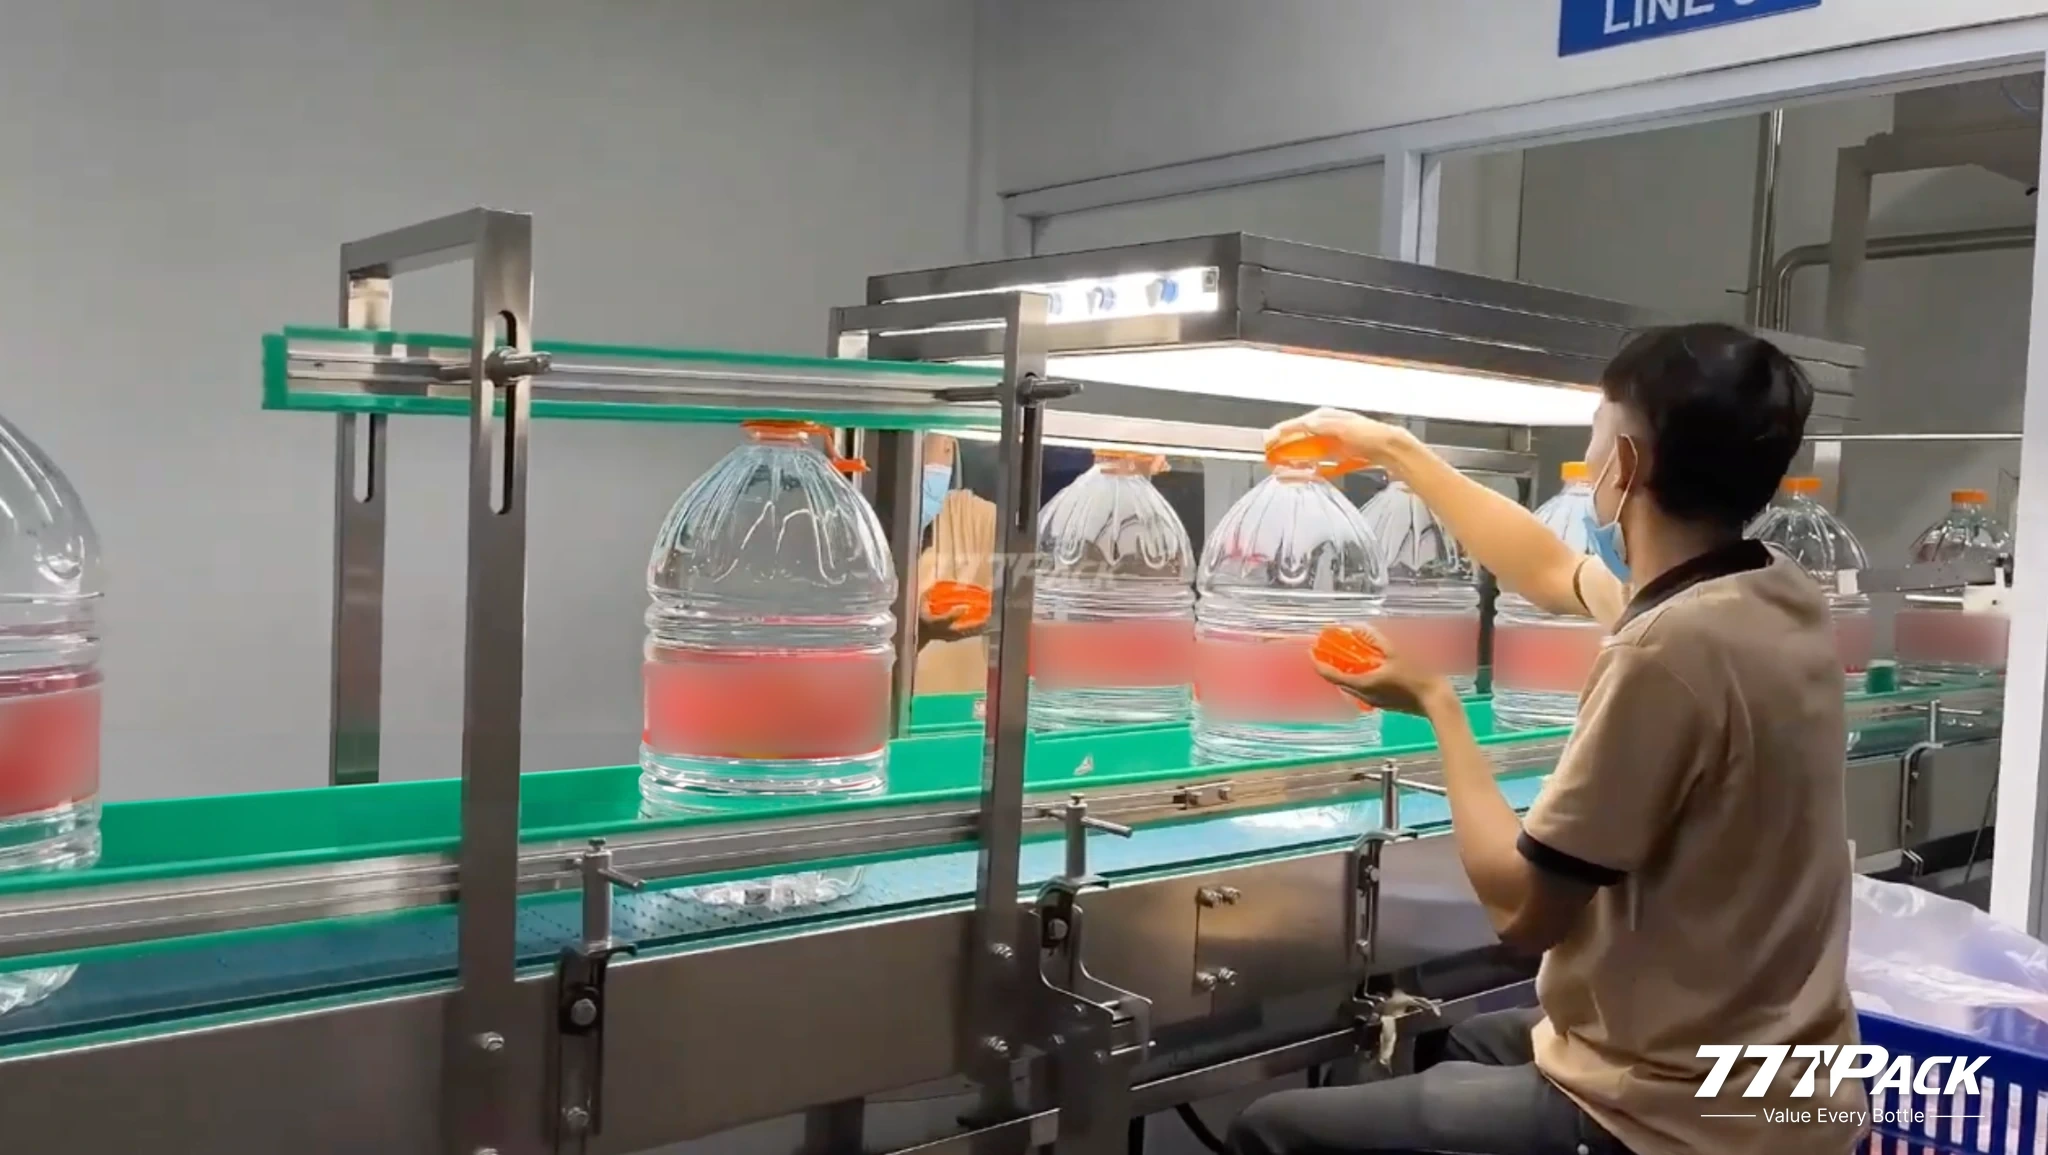
Untuk botol besar, cara menangani kemasan juga memengaruhi urutan kerja. Pada proyek PET sekali pakai 15 L di Bandung, label dipasang sebelum pengisian. Mesin blowing berkapasitas 500 botol per jam dijadwalkan beroperasi lebih lama untuk menyiapkan stok botol kosong bagi mesin pengisian berkapasitas 1.000 botol per jam. Jika dua mesin memiliki kecepatan berbeda, hitung kebutuhan stok dan jam operasi keduanya sebelum menetapkan target per giliran kerja.
Bagaimana label dan kemasan akhir menentukan kecepatan lini?
Tentukan jumlah botol per pak dari format yang akan dipesan distributor. Pilihan label dan jumlah botol per pak memengaruhi pilihan mesin serta ruang untuk konveyor, penumpukan palet, dan gudang barang jadi. Untuk botol dan komponen kemasan yang bersentuhan langsung dengan air minum, gunakan spesifikasi bahan yang memenuhi ketentuan kemasan pangan BPOM, termasuk persyaratan batas migrasi yang relevan (rujukan 5).
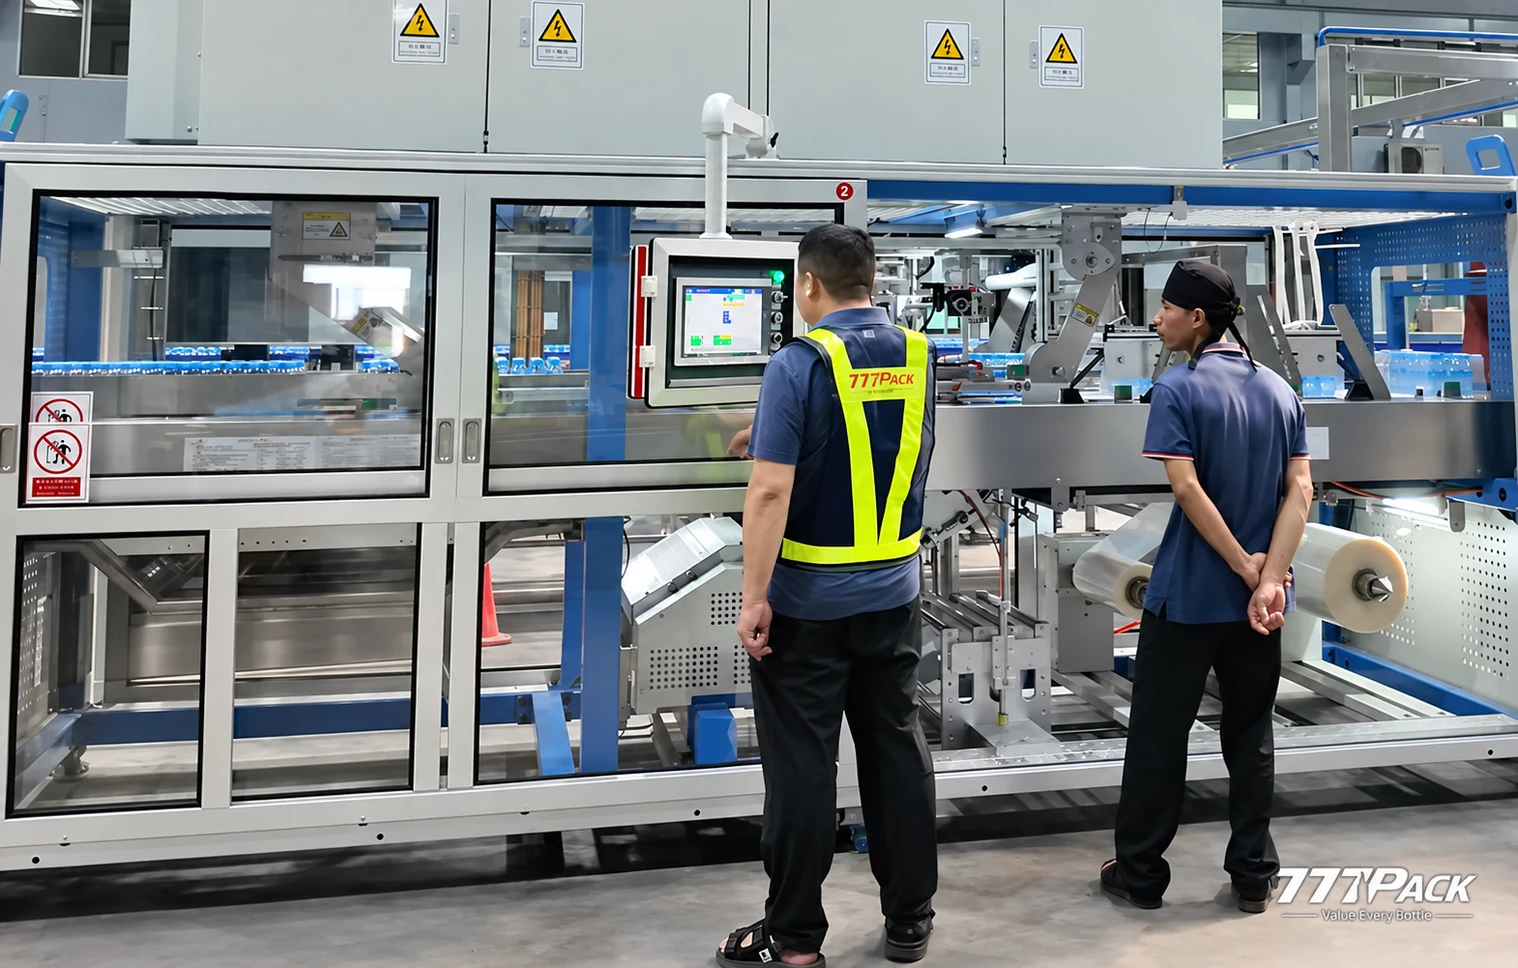
Pada lini Bandung 250 mL, botol memakai label OPP dan disusun 24 botol per pak dengan plastik susut. Pada laju nominal 33.000 botol per jam, bagian pengemasan perlu menangani 1.375 pak per jam, atau sekitar 23 pak per menit, agar dapat mengimbangi pasokan botol. Ini adalah hasil konversi untuk satu format kemasan. Saat merencanakan kapasitas, perhitungkan pula waktu berhenti, penggantian gulungan film, dan botol yang ditolak saat pemeriksaan.
Bagaimana mengukur kapasitas nyata lini produksi AMDK?
Ukur jumlah botol yang lolos pemeriksaan di titik serah yang disepakati, misalnya setelah pembungkusan atau di keluaran paletisasi. Bagi jumlah tersebut dengan durasi uji dalam jam. Sepakati sejak awal cara menghitung waktu berhenti, penggantian format, dan produk yang ditolak agar hasil uji dapat dibandingkan dengan target yang sama.
Sebelum meminta penawaran mesin, siapkan lima informasi berikut.
- Hasil uji air baku, debit yang tersedia, dan kategori produk AMDK.
- Sampel atau gambar botol, preform, tutup, dan label untuk tiap ukuran.
- Target botol layak jual per jam, jumlah giliran kerja, dan ukuran yang paling sering diproduksi.
- Jumlah botol per pak, ukuran palet, dan cara barang dimuat ke kendaraan.
- Denah lokasi, daya listrik, pasokan udara bertekanan, drainase, serta akses untuk membawa mesin masuk ke pabrik.
Video lini AMDK 33.000 botol per jam di Bandung
Video proyek ini memperlihatkan uji operasi lini combi untuk botol 250 mL di Bandung.
Sumber resmi
- BPS – Infografis Statistik Kesejahteraan Rakyat 2025, sumber air utama untuk minum
- OSS – KBLI 11051 Industri Air Kemasan
- Kementerian Perindustrian – Permenperin No. 62 Tahun 2024 tentang SNI wajib untuk AMDK
- BPOM – Persyaratan keamanan dan mutu AMDK pada proses registrasi
- BPOM – Peraturan Badan POM No. 11 Tahun 2026 tentang Kemasan Pangan